Многие проблемы экструзии начинаются вовсе не в экструдере. Волнистость поверхности, разнотон между замесами, разброс механических показателей или зависание материала в загрузочном бункере часто объясняются тем, что сухую смесь каждый раз готовили по-разному. Ниже — семь правил, которые важнее всего при приготовлении сухой смеси (dry blend) жёсткого и пластифицированного ПВХ, а также ошибки, которые мы чаще всего видим на производстве.
Подготовка: сырьё и рецептура
1. Контролируйте влажность и состояние сырья
Смола ПВХ и особенно наполнители вроде карбоната кальция могут набирать влагу из воздуха. Влажное сырьё даёт пар в смесителе-нагревателе, замедляет нагрев и затем проявляется в изделии в виде пустот, пузырей или дефектов поверхности. Хранение мешков не на полу, а в закрытом сухом помещении, быстрое использование вскрытых мешков и контроль условий на складе во влажные месяцы — обычно первое и самое дешёвое решение. Если влажность — постоянная проблема, стоит рассмотреть вспомогательное оборудование, например осушитель.
2. Стандартизируйте взвешивание и порядок загрузки
Малые компоненты — стабилизатор, смазки, пигмент — составляют лишь несколько процентов массы замеса, но именно они определяют поведение компаунда. Небольшие ошибки при их взвешивании проявляются как заметные различия между замесами. Если взвешивание ручное, поверенные весы и письменный чек-лист обязательны. Если приоритет — повторяемость от замеса к замесу, автоматическое гравиметрическое дозирование порошка снимает большую часть этого риска.
Порядок загрузки — тоже часть рецептуры. Распространённый подход для жёсткого ПВХ:
- Смола и стабилизатор загружаются вместе в начале, в холодную ёмкость.
- Смазки добавляются в начале или при низкой температуре.
- Модификаторы ударной прочности и технологические добавки вводятся при промежуточных температурах.
- Наполнители и пигменты, такие как карбонат кальция и TiO₂, добавляются после того, как смола впитала остальные добавки.
Слишком ранний ввод наполнителя может привести к тому, что смазка и стабилизатор осядут на его поверхности, а не на смоле. В пластифицированном ПВХ пластификатор обычно вводят после того, как смола прогрелась, как правило примерно при 60–80 °C, и с контролируемой скоростью. Точная последовательность и температуры должны соответствовать рекомендациям поставщика добавок и вашей рецептуре.
Стадия горячего смешивания
3. Выгружайте по температуре, а не по времени
Одна и та же рецептура нагревается с разной скоростью в зависимости от температуры в цехе, температуры сырья и состояния лопастей. Поэтому привязка выгрузки к целевой температуре, а не к фиксированному времени, надёжнее. Для жёстких рецептур точка выгрузки обычно составляет около 110–120 °C. Регулярно проверяйте, что датчик температуры чистый и правильно установлен: налипший на датчик материал может запаздывать с показаниями на несколько градусов и незаметно приводить к перегреву каждого замеса.
4. Следите за степенью заполнения и лопастями
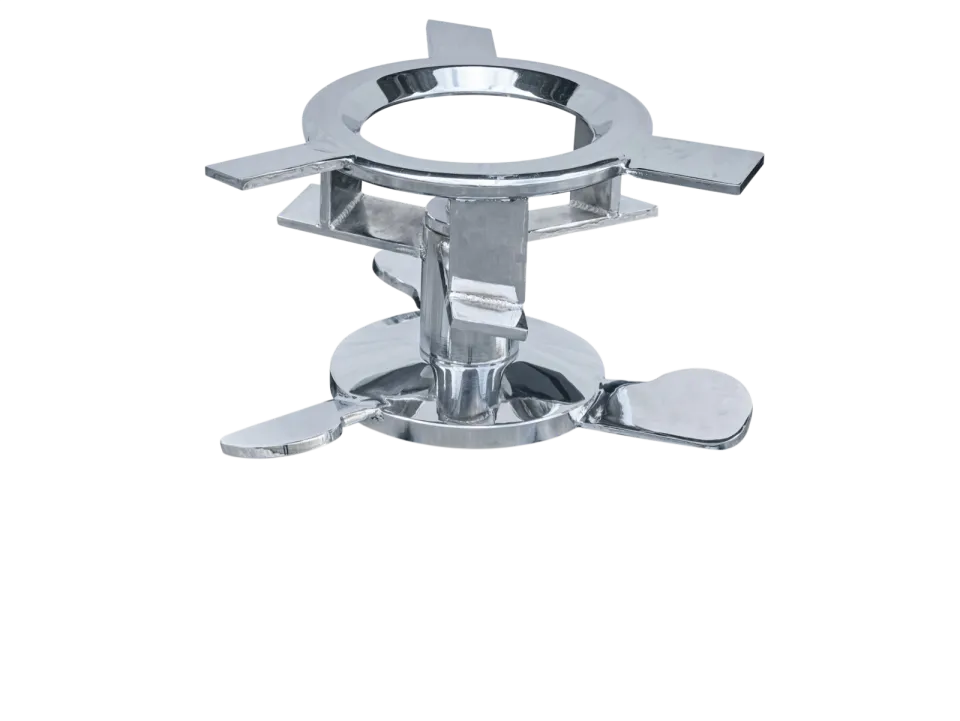
Недогруженная ёмкость не создаёт достаточного трения, и нагрев затягивается. Переполненная — не даёт сформироваться полноценному вихрю, и верхний слой перемешивается плохо. Работа с массой замеса, близкой к расчётной для смесителя, — самая простая гарантия качества смеси. Лопасти тоже изнашиваются: по мере изменения профиля кромки время нагрева растёт, а однородность падает. Своевременная замена изношенных лопастей смесителя — один из самых эффективных способов сохранить стабильное время цикла.
Охлаждение и хранение
5. Не сокращайте охлаждение
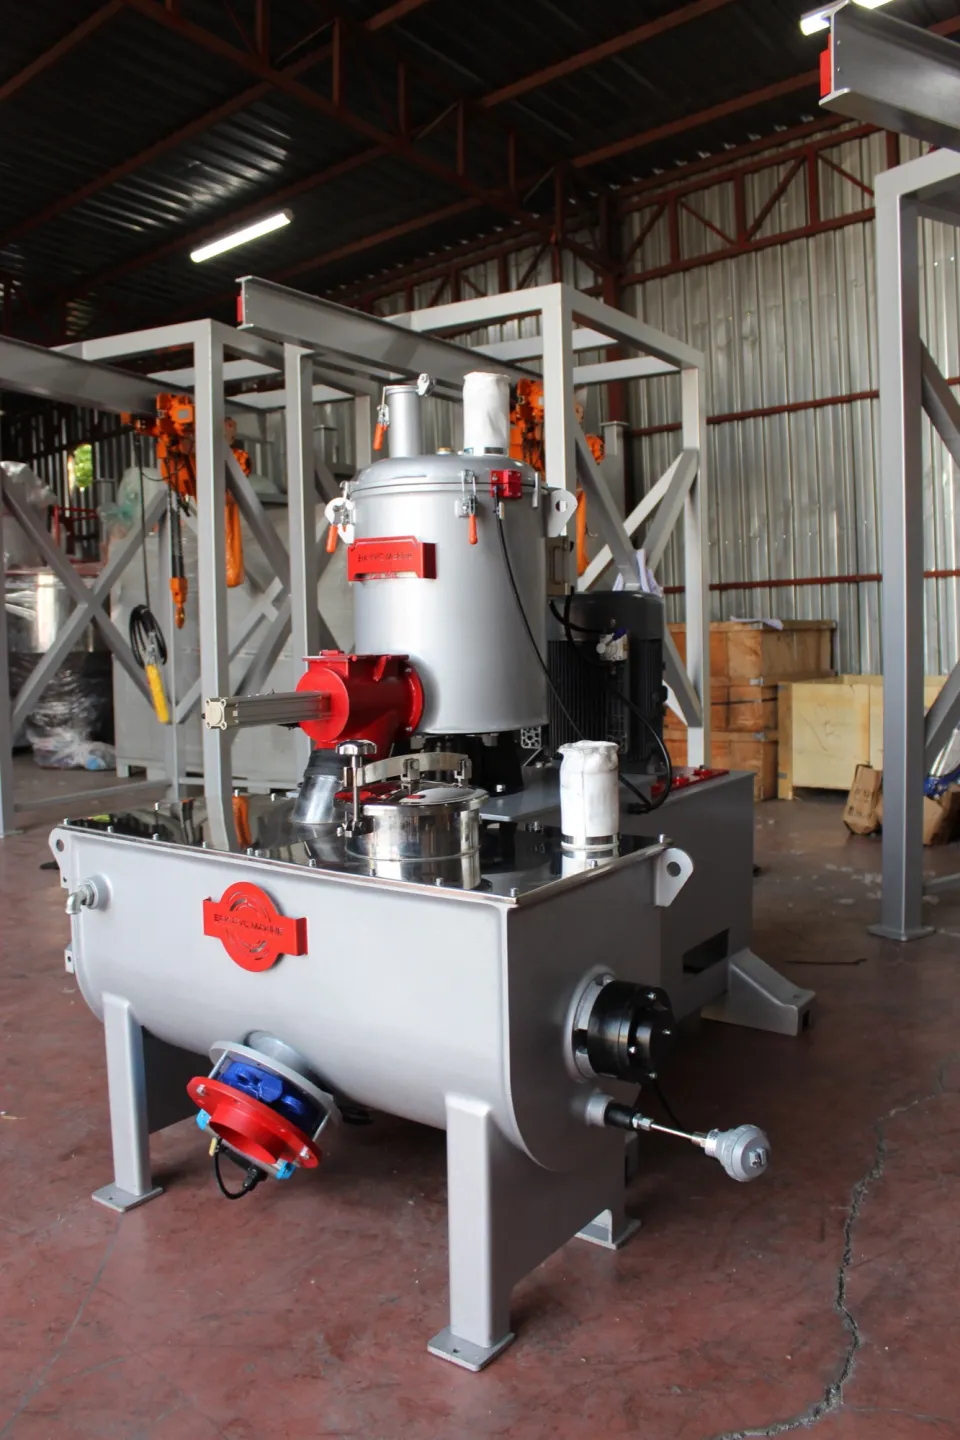
Попав в охладитель, горячую смесь, как правило, нужно охладить примерно до 40–50 °C. Недоохлаждённый материал комкуется в силосе или биг-бэге и под действием собственного тепла может даже частично желироваться. Эффективность охлаждения сильно зависит от температуры и расхода охлаждающей воды, и удлинение охлаждения летом, когда вода нагревается, — знакомая история. Для своего лабораторного смесителя Erk указывает в каталоге охлаждающую воду температурой не выше 15 °C; и на производственной линии максимально холодная и стабильная по температуре вода заметно упрощает жизнь.
6. Продумайте хранение и транспортировку
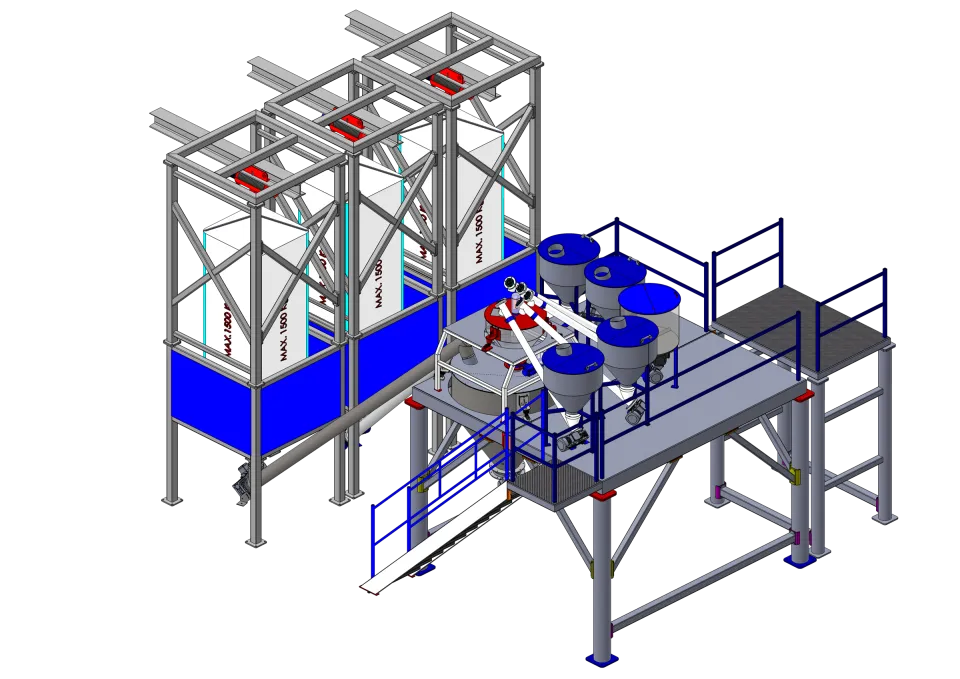
Выдержать сухую смесь некоторое время перед экструзией — распространённая практика: материал успевает принять температуру цеха и стабилизироваться. Но есть предел: смесь, долго хранящаяся в открытом виде, набирает влагу. Внимания требует и расслоение при транспортировке: длинные пневматические линии с высокой скоростью могут повышать риск отделения мелкодисперсных добавок. Выбирайте спиральную, шнековую или пневматическую подачу в зависимости от материала и расстояния; наши системы загрузки экструдера охватывают все три варианта.
Контроль качества
7. Измеряйте однородность, а не угадывайте
Простые испытания каждого замеса или проб через фиксированные интервалы позволяют выявить проблемы до того, как они дойдут до экструдера. Распространённые проверки:
- Насыпная плотность: заметный сдвиг между замесами указывает на изменение впитывания или температуры выгрузки.
- Сыпучесть: время истечения через стандартную воронку заранее предупреждает о зависании в загрузочной горловине.
- Ситовой анализ: доля комков и крупных частиц выявляет проблемы с охлаждением или влажностью.
- Цвет и термостабильность: прессованные пластины или испытания на реометре помогают выявить отклонения в дозировании стабилизатора.
Отработка новой рецептуры в малом масштабе до запуска в производство позволяет не тратить сырьё на полноразмерные замесы. Лабораторный смеситель Erk создан именно для таких НИОКР и разработки рецептур.
Давайте посмотрим на вашу линию вместе
Чтобы выполнить эти семь правил, одного хорошего смесителя мало: нужны точное дозирование, достаточное охлаждение и контролируемая транспортировка. Чтобы найти узкое место на вашей линии, отправьте рецептуру и данные о производительности через форму запроса. Основы горячей и холодной стадий описаны в статье о том, как работает нагревательно-охладительный (горяче-холодный) смеситель, а о причинах комков, плохой сыпучести или пожелтения читайте в статье проблемы сухой смеси ПВХ и их решения.