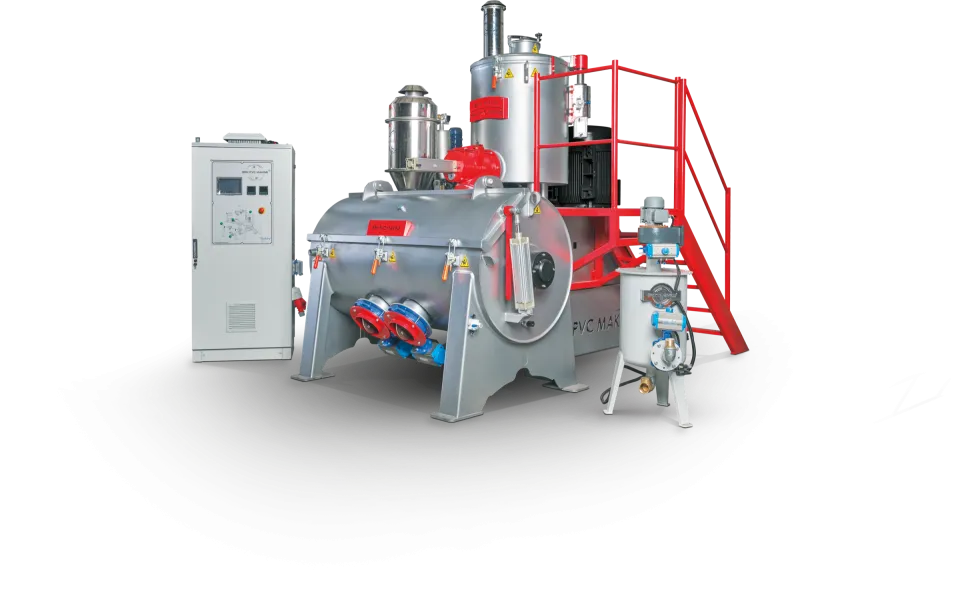
Почти на любом заводе, где экструдируют профили, трубы, листы или кабельные компаунды из ПВХ, перед экструдером стоит одна и та же пара машин: смеситель-нагреватель и под ним или рядом — смеситель-охладитель. Вместе их называют нагревательно-охладительным смесителем; на производстве также говорят «горяче-холодный смеситель», «турбосмеситель» или «высокоскоростной смеситель». Его задача — превратить порошок ПВХ-смолы и перечень добавок в однородную сыпучую сухую смесь (dry blend), которую экструдер стабильно перерабатывает от замеса к замесу. В статье мы разберём обе стадии, то, что происходит с материалом на каждом шаге, и почему один смеситель сам по себе с этой работой не справится.
Смеситель-нагреватель: тепло от трения
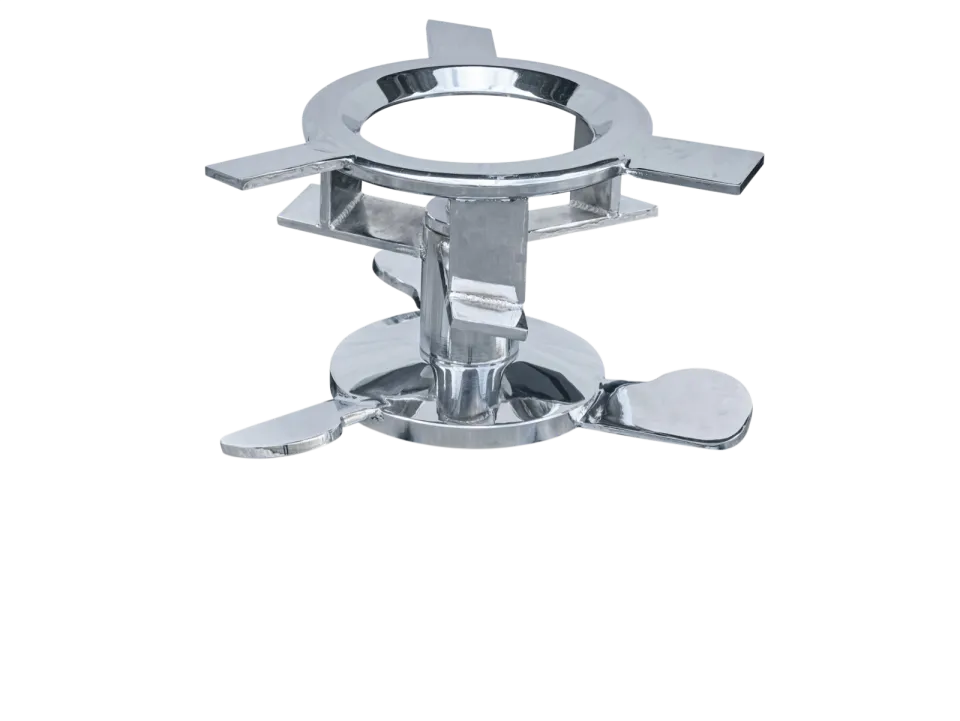
Смеситель-нагреватель — это вертикальная ёмкость с высокоскоростным ротором у самого дна. Несмотря на название, тепло, как правило, дают не нагревательные элементы и не паровая рубашка, а сам ротор. Лопасти закручивают порошок в вихрь, а частицы, трущиеся друг о друга, о стенки ёмкости и о лопасти, превращают большую часть мощности двигателя в тепло. Поэтому у смесителей-нагревателей так велика установленная мощность по отношению к объёму. В серии EPM-H компании Erk нагреватели объёмом 450–1250 литров приводятся двигателями 75–200 кВт, опционально доступны 110, 160, 200 и 250 кВт.
Геометрия лопастей и окружная скорость определяют, как быстро нагревается замес и насколько равномерно он циркулирует. Изношенные или неправильно установленные лопасти удлиняют время нагрева и создают в ёмкости застойные зоны, поэтому состояние лопастей — пункт техобслуживания с прямым и измеримым влиянием на время цикла.
Как впитываются добавки
По мере роста температуры последовательно происходит несколько процессов. В типичной рецептуре жёсткого ПВХ это выглядит примерно так:
- Старт: смола и стабилизатор загружаются вместе; частицы сухие и пористые.
- Плавление смазок: внутренние и внешние смазки обычно размягчаются примерно при 60–80 °C и начинают обволакивать зёрна смолы.
- Впитывание и уплотнение: зёрна слегка набухают, их поры раскрываются и втягивают расплавленные и жидкие добавки. Насыпная плотность растёт, смесь становится более сыпучей.
- Наполнители и модификаторы: карбонат кальция, модификаторы ударной прочности и технологические добавки вводятся на той стадии, которую предусматривает рецептура, и распределяются по поверхности зёрен.
В пластифицированном ПВХ на этой фазе вводится пластификатор, который впитывается смолой. Когда впитывание завершено, смесь, казавшаяся влажной, снова становится сухой и сыпучей. Важно ввести жидкости в нужный момент и в нужном количестве — именно поэтому Erk синхронизирует дозирование жидких компонентов с дозированием порошков.
Выгрузка по температуре, а не по времени
Замес из смесителя-нагревателя обычно выгружают при достижении заданной температуры, а не по истечении фиксированного времени. Для жёстких рецептур уставка, как правило, лежит в диапазоне 110–120 °C; для пластифицированных компаундов и некоторых систем стабилизаторов она ниже. Если выгрузить слишком рано, добавки могут впитаться не полностью. Если перегреть — стабилизатор расходуется впустую, а риск изменения цвета и образования комков растёт. Когда открывается разгрузочный клапан, горячая смесь сразу поступает в охладитель.
Смеситель-охладитель: зачем нужна вторая стадия
Сухую смесь с температурой 110–120 °C нельзя просто отправить в силос или мешок. При такой температуре она слипается, комкуется и под действием собственного тепла может частично желироваться, а тёплый порошок ведёт себя непредсказуемо в транспортных линиях. Охладитель бережно перемешивает материал, пока стенки с водяной рубашкой отводят тепло, обычно снижая температуру смеси примерно до 40–50 °C.
Ёмкость охладителя заметно больше нагревателя. Охлаждение идёт гораздо медленнее, чем нагрев трением: тепло уходит только через материал, контактирующий с поверхностью рубашки, поэтому охладителю нужны большая площадь стенок и более длительное пребывание материала. Объём охладителя составляет 1000–3500 литров в серии EPM-H и 520–850 литров в серии EPM-V. Ротор охладителя вращается медленно: его задача не выделять тепло, а постоянно подводить свежий материал к холодной стенке.
Как две стадии складываются в один цикл
В хорошо сбалансированной системе обе ёмкости работают одновременно: пока нагреватель греет новый замес, охладитель охлаждает предыдущий. Время цикла обычно задаёт более длительный из двух этапов. По каталожным данным Erk для стандартной рецептуры профиля ПВХ это 4–6 замесов в час при 150–500 кг/замес для EPM-H и 100–200 кг/замес для EPM-V. Эти цифры меняются в зависимости от рецептуры, а при необходимости можно спроектировать нестандартную производительность. Если баланс нарушается, первым делом проверяют охлаждающую воду, состояние лопастей и влажность сырья; типичные симптомы перечислены в нашем руководстве по обслуживанию турбосмесителя, а вопросы качества смеси разобраны в статье о проблемах сухой смеси ПВХ.
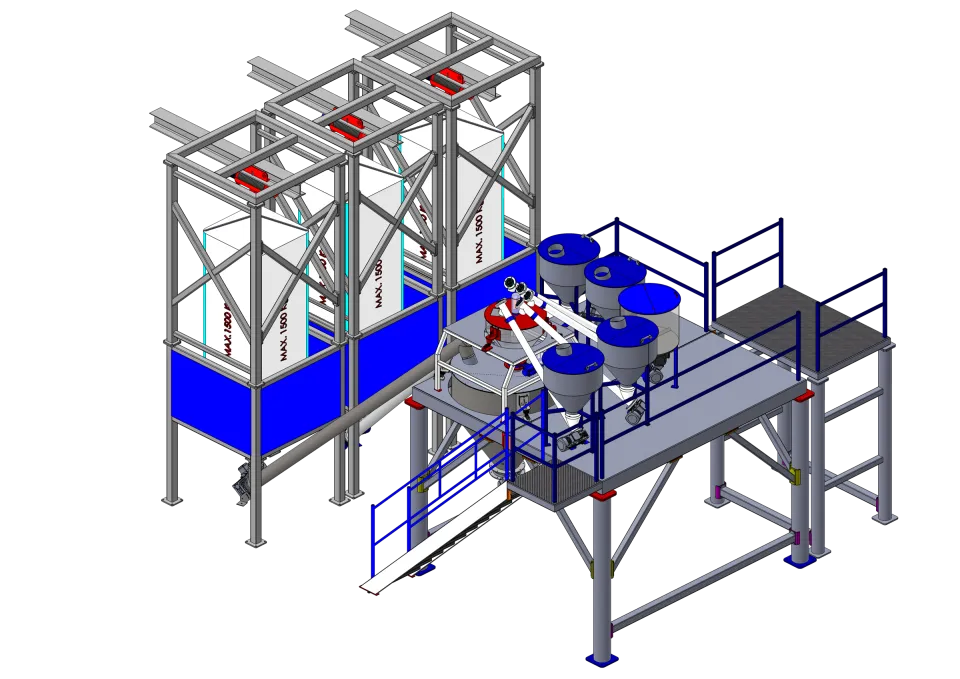
Не менее важно то, что происходит до и после смесителя. Автоматическое гравиметрическое дозирование порошка подаёт сырьё в нужной пропорции, а спиральные, шнековые или пневматические системы загрузки экструдера доставляют охлаждённую смесь к экструдерам. Струйный фильтр улавливает пары и пыль, выделяющиеся на горячей стадии.
Следующий шаг
Нагревательно-охладительный смеситель делит работу на нагрев трением и охлаждение в рубашке, чтобы добавки полностью впитались, а смесь выходила стабильной и готовой к хранению. Какая модель и производительность подойдут вашему производству, зависит от рецептуры и потребления экструдеров. Чтобы понять, какое место турбосмеситель занимает среди других конструкций, прочитайте наш обзор видов промышленных смесителей. Посмотрите наши нагревательно-охладительные смесители, затем отправьте рецептуру и требуемую производительность через форму запроса — инженеры Erk разберут их вместе с вами.