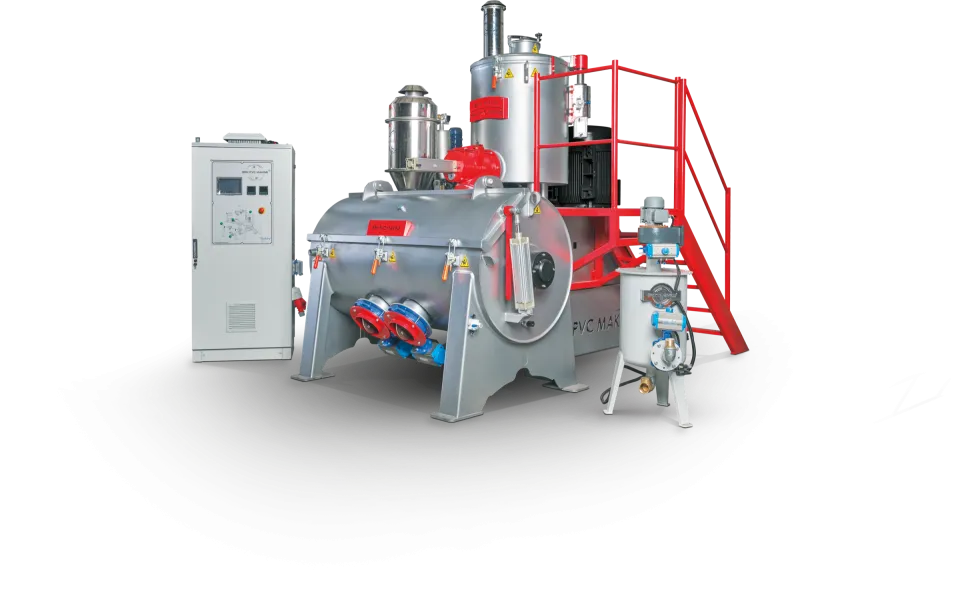
ادخل أي مصنع تقريباً يبثق مقاطع PVC أو أنابيب أو ألواحاً أو مركّبات الكابلات، وستجد الزوج نفسه من الآلات قبل البثّاقة: خلاط ساخن، وتحته أو بجانبه خلاط تبريد. يُطلق على هذا الزوج اسم خلاط التسخين والتبريد، وتسمعه في المصانع أيضاً باسم الخلاط الساخن/البارد أو الخلاط التوربيني أو الخلاط عالي السرعة. مهمته تحويل مسحوق راتنج PVC وقائمة من الإضافات إلى خليط جاف (Dry Blend) متجانس وسلس الانسياب، تستطيع البثّاقة معالجته بثبات دفعة بعد دفعة. يستعرض هذا المقال المرحلتين، وما يحدث داخل المادة في كل خطوة، ولماذا لا يكفي خلاط واحد لأداء المهمة.
الخلاط الساخن: حرارة من الاحتكاك
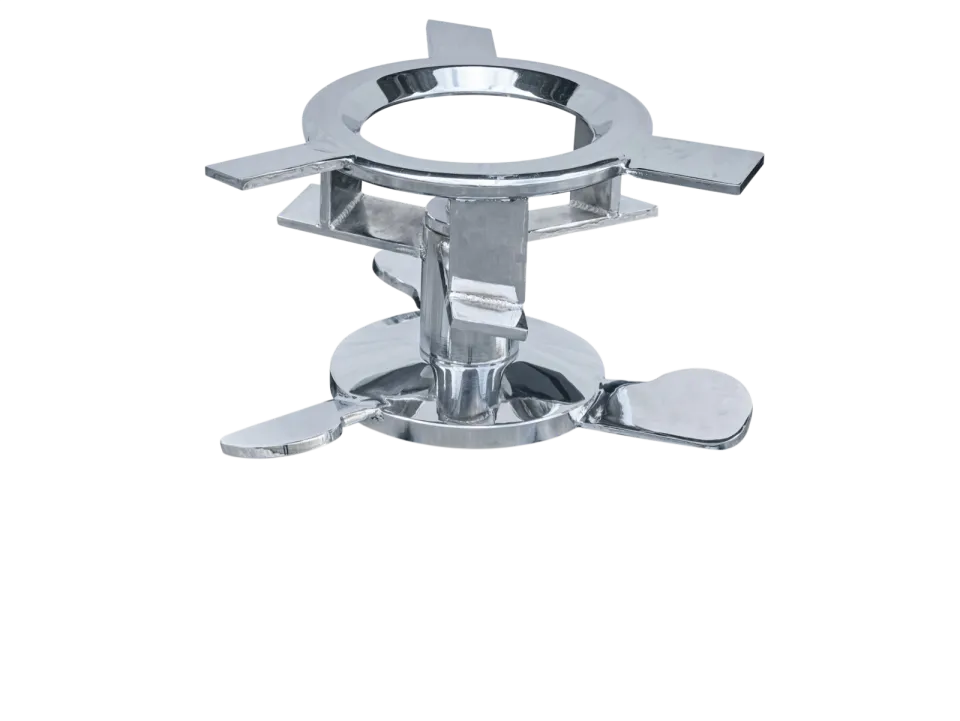
الخلاط الساخن وعاء عمودي مزوّد بدافع (مروحة) عالي السرعة قريب من القاع. ورغم اسمه، لا تأتي الحرارة عادةً من عناصر تسخين أو غلاف بخاري، بل من الدافع نفسه. تقذف الشفرات المسحوق في دوّامة، ويؤدي احتكاك الجزيئات ببعضها وبجدار الوعاء وبالشفرات إلى تحويل معظم قدرة المحرك إلى حرارة. ولهذا تحمل الخلاطات الساخنة قدرة مركّبة كبيرة نسبةً إلى حجمها. ففي سلسلة EPM-H من Erk، تُدار أوعية التسخين بسعة 450–1250 لتراً بمحركات قدرتها 75–200 kW، مع توفر خيارات 110 و160 و200 و250 kW.
تتحكم هندسة الشفرات وسرعة أطرافها في سرعة تسخين الدفعة وانتظام دورانها. فالشفرات البالية أو ذات الزاوية غير الصحيحة تطيل زمن التسخين وتترك مناطق ميتة داخل الوعاء، لذا فإن حالة الشفرات بند صيانة له أثر مباشر وقابل للقياس على زمن الدورة.
كيف تُمتص الإضافات؟
مع ارتفاع درجة الحرارة تحدث عدة أمور بالتتابع. في تركيبة PVC صلب نموذجية تسير العملية تقريباً على النحو التالي:
- البداية: يُحمَّل الراتنج والمثبّت معاً؛ وتكون الجزيئات جافة ومسامية.
- انصهار مواد التزليق: تلين مواد التزليق الداخلية والخارجية عادةً عند نحو 60–80 °C وتبدأ في تغليف حبيبات الراتنج.
- الامتصاص وزيادة الكثافة: تنتفخ الحبيبات قليلاً وتنفتح مسامها، فتسحب الإضافات المنصهرة والسائلة إلى داخلها. وترتفع الكثافة الظاهرية ويبدأ الخليط في الانسياب بسهولة أكبر.
- مواد الحشو والمُعدِّلات: تُضاف كربونات الكالسيوم ومُعدِّلات الصدم ومساعدات المعالجة في المرحلة التي تحددها التركيبة، فتنتشر على أسطح الحبيبات.
في PVC المرن يُضاف الملدّن خلال هذه المرحلة ويمتصه الراتنج. وعند اكتمال الامتصاص، يعود الخليط الذي بدا رطباً إلى حالة جافة سلسة الانسياب. إن إدخال السوائل في اللحظة الصحيحة وبالكمية الصحيحة أمر مهم، ولهذا تُشغّل Erk نظام جرعات السوائل بالتزامن مع نظام جرعات المساحيق.
التفريغ حسب درجة الحرارة لا حسب الوقت
تُفرَّغ دفعة الخلاط الساخن عادةً عند بلوغها درجة حرارة محددة، لا بعد زمن ثابت. في التركيبات الصلبة تقع نقطة الضبط عادةً في نطاق 110–120 °C، بينما تعمل المركّبات المرنة وبعض أنظمة المثبّتات عند درجات أدنى. إذا فُرِّغت الدفعة مبكراً فقد لا تكون الإضافات قد امتُصّت بالكامل. وإذا تجاوزت الحرارة الحد المطلوب استُهلك المثبّت دون فائدة وارتفع خطر تغيّر اللون وتكوّن الكتل. وعند فتح صمام التفريغ يسقط الخليط الساخن مباشرة في خلاط التبريد.
خلاط التبريد: لماذا تُعدّ المرحلة الثانية ضرورية؟
لا يمكن إرسال خليط جاف بدرجة 110–120 °C مباشرةً إلى صومعة أو كيس. فإذا بقي عند هذه الحرارة التصق وتكتّل، وقد يتهلّم جزئياً بفعل حرارته الذاتية، كما يتصرف المسحوق الدافئ بشكل غير متوقع في خطوط النقل. يحافظ خلاط التبريد على حركة المادة بلطف بينما تسحب الجدران المغلّفة بالماء الحرارة منها، فينخفض الخليط عادةً إلى نحو 40–50 °C.
وعاء التبريد أكبر بوضوح من وعاء التسخين. فالتبريد أبطأ بكثير من التسخين بالاحتكاك: إذ لا تخرج الحرارة إلا عبر المادة الملامسة للسطح المغلّف، لذلك يحتاج خلاط التبريد إلى مساحة جدار واسعة وزمن مكوث أطول. تبلغ أحجام خلاطات التبريد 1000–3500 لتر في سلسلة EPM-H و520–850 لتراً في سلسلة EPM-V. ويدور دافع خلاط التبريد ببطء، فمهمته ليست توليد الحرارة بل إحضار مادة جديدة باستمرار إلى الجدار البارد.
كيف تشكّل المرحلتان دورة واحدة؟
في النظام المتوازن جيداً يعمل الوعاءان في الوقت نفسه: فبينما يسخّن الخلاط الساخن دفعة جديدة، يبرّد خلاط التبريد الدفعة السابقة. وعادةً ما تحدد الخطوة الأطول بينهما زمن الدورة. تشير أرقام كتالوج Erk لتركيبة مقاطع PVC قياسية إلى 4–6 دفعات في الساعة، بسعة 150–500 كغ/دفعة في EPM-H و100–200 كغ/دفعة في EPM-V. تتغير هذه الأرقام بحسب التركيبة، ويمكن تصميم سعات خاصة عند الحاجة. وعندما يختل التوازن، فإن مياه التبريد وحالة الشفرات ورطوبة المواد الخام هي أول ما ينبغي فحصه؛ ويعرض دليل صيانة الخلاط التوربيني الأعراض الشائعة، بينما يتناول مقال مشكلات الخليط الجاف لـ PVC مسائل جودة الخليط.
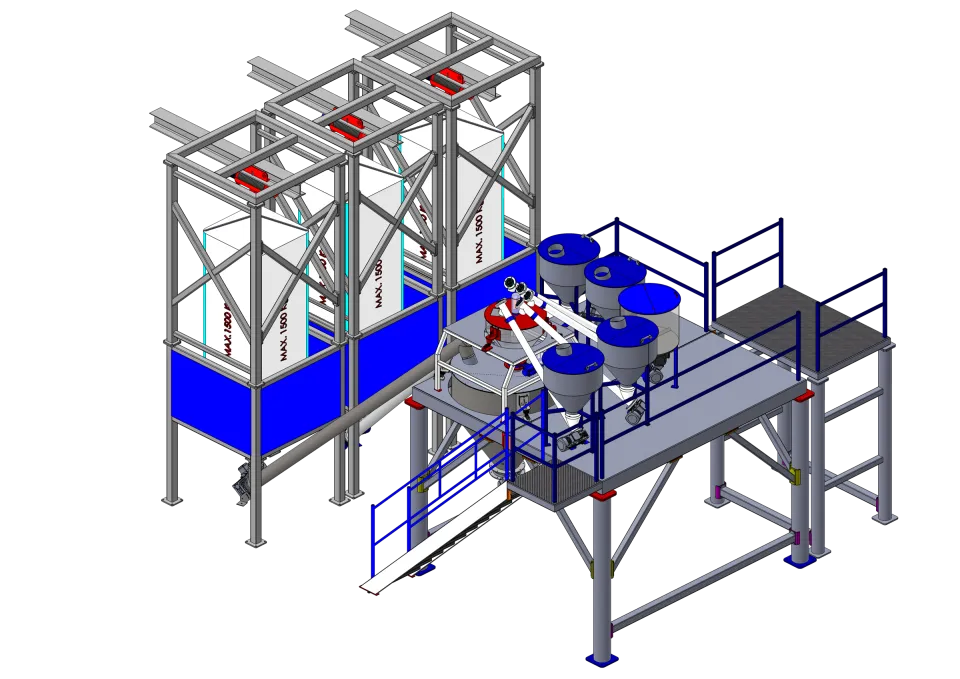
وما يحدث قبل الخلاط وبعده لا يقل أهمية. فـنظام الجرعات الوزني الآلي للمساحيق يورّد المواد الخام بالنسب الصحيحة، بينما تنقل أنظمة التغذية بالنابض المرن أو اللولب أو الهواء المضغوط الخليط المبرَّد إلى البثّاقات. ويلتقط الفلتر النفّاث (Jet Filter) البخار والغبار المنبعثين خلال مرحلة التسخين.
الخطوة التالية
يقسّم خلاط التسخين والتبريد العمل إلى تسخين بالاحتكاك وتبريد بالغلاف المائي، كي تُمتص الإضافات بالكامل ويخرج الخليط مستقراً وجاهزاً للتخزين. ويتوقف الطراز والسعة المناسبان لمصنعك على تركيبتك وعلى استهلاك بثّاقاتك. لمعرفة موقع الخلاط التوربيني بين التصاميم الأخرى، اقرأ دليل أنواع الخلاطات الصناعية. تصفّح خلاطات التسخين والتبريد لدينا، ثم أرسل تركيبتك والإنتاجية المطلوبة عبر نموذج طلب عرض السعر ليراجعها مهندسو Erk معك.