Рецептуры сухой смеси ПВХ обычно записываются как несколько массовых частей добавок на сто частей смолы. Стабилизатор, смазки, пигмент и технологические добавки составляют небольшую долю массы замеса, но во многом определяют термостабильность, качество поверхности, цвет и механические свойства. Попадут ли эти добавки в смеситель в нужном количестве в каждом без исключения замесе, зависит от точности дозирования. В статье мы сравним объёмное и гравиметрическое дозирование и разберём, что на деле даёт производству гравиметрическая система.
Объёмное и гравиметрическое: что именно измеряется
При объёмном дозировании материал отмеряется по числу оборотов или времени работы шнекового или роторного питателя, перемещающего известный объём. Система опирается на допущение: такой-то объём равен стольким-то килограммам. Но насыпная плотность порошка непостоянна. Её меняют влажность, уплотнение, время нахождения в силосе, гранулометрический состав, смена поставщика или партии. Когда плотность сдвигается, шнек продолжает подавать тот же объём, а количество килограммов, поступающих в смеситель, незаметно меняется.
Гравиметрическое дозирование измеряет массу напрямую. Материал подаётся в весовой бункер на тензодатчиках, и система управления останавливает подачу при достижении целевой массы. Если плотность меняется, система всё равно выходит на цель в килограммах. Для малых компонентов распространён приём, когда к цели подходят на грубой подаче, а заканчивают на точной, что повышает точность. Более полное техническое сравнение, включая порционное взвешивание и дозирование по потере массы, — в статье гравиметрическое или объёмное дозирование.
Почему стабильность рецептуры так важна
Небольшой недобор стабилизатора снижает термостабильность и повышает риск изменения цвета или подгорания в экструдере. Избыток увеличивает затраты, а в некоторых системах может приводить к выпотеванию (plate-out) на оснастке или поверхности. Нарушьте баланс смазок — и меняется поведение при пластикации: профиль, который вчера шёл идеально, сегодня на тех же настройках идёт при другом давлении и крутящем моменте. Отклонения в содержании наполнителя влияют на плотность и механические свойства.
Эти эффекты редко проявляются в одном замесе. Они выглядят как дрейф между замесами, и операторам приходится гоняться за ним постоянными подстройками экструдера. Гравиметрическая система отсекает этот дрейф на входе в смеситель, потому что каждый замес готовится по одним и тем же целевым массам. А когда в экструдере что-то всё же меняется, возможность исключить дозирование из списка причин заметно сокращает поиск неисправности.
Прослеживаемость: что попало в какой замес?
Система дозирования с компьютерным управлением может фиксировать, сколько каждого компонента ушло в каждый замес. Эти записи окупаются, когда нужно:
- восстановить фактическую рецептуру замесов, стоящих за рекламацией клиента;
- отслеживать расход сырья по фактическому использованию и вовремя замечать расхождения в остатках;
- видеть, когда вносились изменения в рецептуру;
- сопоставлять результаты контроля качества с данными дозирования по каждому замесу.
При ручном взвешивании эта информация обычно зависит от бумажных журналов и внимательности оператора, а ведение записей, как правило, первым страдает в напряжённую смену.
Пыль, ручной труд и условия работы
Ручное дозирование — это вскрытие мешков, пересыпание материала совком на весы и перенос к смесителю. При этом разлетается мелкая пыль, люди весь день поднимают тяжёлые мешки, а часть материала теряется при просыпании. Для некоторых добавок пылевая нагрузка требует внимания и с точки зрения охраны труда. Закрытая система дозирования хранит материал в силосах или питающих бункерах, передаёт его по закрытым линиям и значительно сокращает прямой контакт операторов с добавками. Со стороны пылеулавливания систему дополняют струйные фильтры и вспомогательное оборудование.
Дозирование порошка и жидкостей Erk
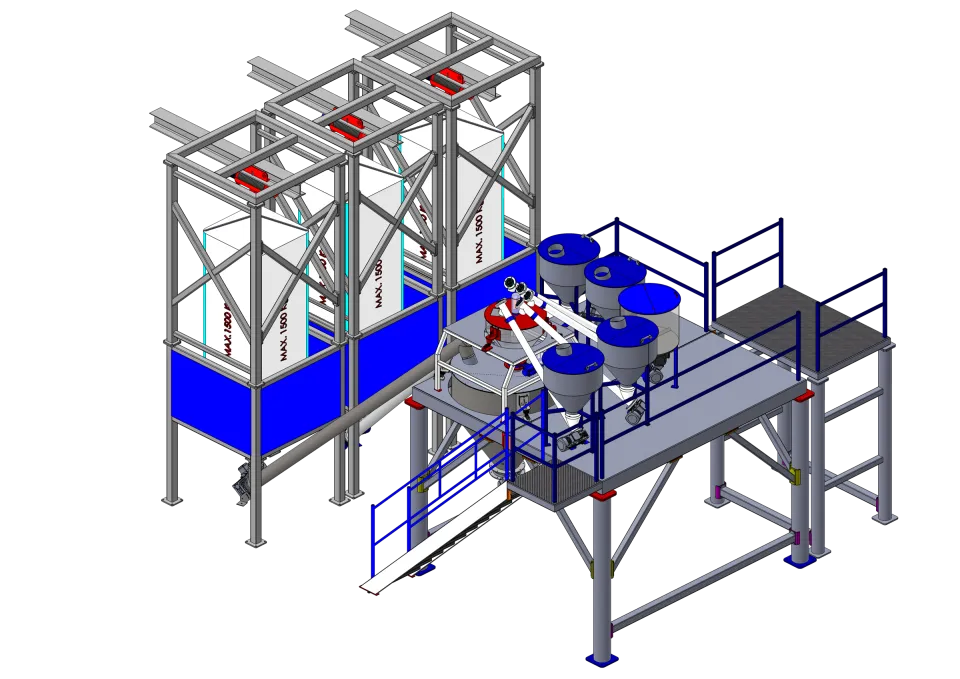
Автоматическая гравиметрическая система дозирования порошка Erk выпускается в двух исполнениях — Model H и Model V. Она управляется компьютером, взвешивает каждый компонент по рецептуре и передаёт его в смеситель без ручных операций. Для жидких стабилизаторов, применяемых в пластифицированном ПВХ, автоматическая система дозирования жидких компонентов работает в связке с дозированием порошка, так что порошковые и жидкие компоненты управляются по единой логике рецептуры.
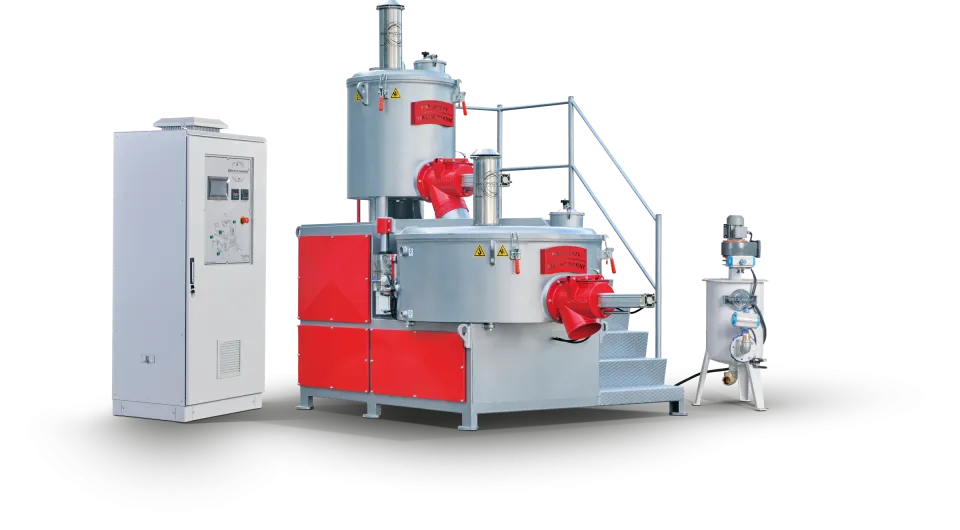
Дозирование нужно подбирать вместе с массой замеса и ритмом циклов смесителя. На линии с нагревательно-охладительным смесителем, рассчитанной по каталогу на 4–6 замесов в час, дозирование должно вовремя готовить следующий замес; иначе смеситель ждёт, и узким местом становится дозирование. Основные факторы, определяющие систему, — число компонентов, доля каждого компонента в замесе и то, поступают ли материалы из силосов или из мешков.
Стабильность рецептуры зависит и от того, что происходит внутри смесителя: порядка загрузки, температуры выгрузки и охлаждения. Об этом мы рассказываем в статье о приготовлении сухой смеси ПВХ.
Планирование перехода
Если на вашей линии дозирование до сих пор ручное или объёмное, мы можем вместе оценить, как спланировать переход на гравиметрическое дозирование с учётом вашей рецептуры и числа компонентов. Отправьте перечень компонентов, массу замеса и данные смесителя через форму запроса — команда Erk предложит подходящую конфигурацию.