PVC dry blend formülleri genellikle yüz parça reçineye karşılık birkaç parçalık katkılarla yazılır. Stabilizan, kayganlaştırıcı, pigment ve işleme yardımcıları toplam ağırlığın küçük bir bölümünü oluşturur, ama ürünün ısıl kararlılığını, yüzey kalitesini, rengini ve mekanik özelliklerini büyük ölçüde belirler. Bu katkıların her partide doğru miktarda miksere girmesi, dozajlama yönteminin ne kadar hassas olduğuna bağlıdır. Bu yazıda hacimsel ve gravimetrik dozajlamayı karşılaştırıyor, gravimetrik sistemin üretime neler kattığını ele alıyoruz.
Hacimsel ve gravimetrik dozaj arasındaki fark
Hacimsel (volumetrik) dozajlamada malzeme, belirli bir hacmi taşıyan bir helezonun ya da hücreli besleyicinin dönüş sayısı veya çalışma süresiyle ölçülür. Sistem, “bu hacim şu kadar kilogram eder” varsayımına dayanır. Oysa tozların yığın yoğunluğu sabit değildir: Nem, sıkışma, siloda bekleme süresi, partikül boyutu dağılımı ve tedarikçi ya da lot değişikliği bu değeri oynatır. Yoğunluk değiştiğinde helezon aynı hacmi taşımaya devam eder, ancak miksere giren kilogram değişir ve bu fark çoğu zaman fark edilmez.
Gravimetrik dozajlamada ise ölçülen büyüklük doğrudan ağırlıktır. Malzeme, yük hücreleri üzerindeki bir tartım haznesine verilir; besleme, hedef ağırlığa ulaşıldığında kontrol sistemi tarafından durdurulur. Yoğunluk değişse bile sistem hedef kilogramı tutturur. Küçük oranlı katkılarda doğruluğu artırmak için hızlı beslemeyle hedefe yaklaşıp hassas beslemeyle tamamlama gibi yöntemler yaygın olarak kullanılır.
Bu farkın pratik bir sonucu da kalibrasyondur. Hacimsel bir sistem, yoğunluğu değişen her malzeme için yeniden kalibre edilmek ister ve bu iş çoğu zaman ancak bir sorun ortaya çıktıktan sonra yapılır. Gravimetrik sistemde ise temel kontrol, tartım hücrelerinin belirli aralıklarla referans ağırlıklarla doğrulanmasıdır; malzeme değişse de ölçüm prensibi aynı kalır. Tedarikçi ya da lot değişikliklerinin sık yaşandığı tesislerde bu fark, günlük işletmede belirgin biçimde hissedilir. İki yöntemin teknik karşılaştırmasını, parti tartımı ile loss-in-weight farkını gravimetrik ve volumetrik dozajlama farkı yazımızda ayrıntılı olarak ele aldık.
Reçete tutarlılığı neden bu kadar kritik?
Stabilizan oranındaki küçük bir eksik ısıl kararlılığı azaltır ve ekstrüzyonda renk kayması ya da yanma riskini artırır. Fazlası ise maliyeti yükseltir ve bazı sistemlerde kalıpta ya da yüzeyde birikmeye yol açabilir. Kayganlaştırıcı dengesinin bozulması jelleşme davranışını değiştirir; hat, dün sorunsuz ürettiği profili bugün aynı ayarlarla farklı basınç ve torkla üretmeye başlar. Dolgu oranındaki sapmalar ise yoğunluğu ve mekanik değerleri etkiler. Pigment ve TiO₂ tarafında küçük farklar bile, özellikle beyaz ve açık renkli profillerde, partiler arasında gözle görülür ton farkı olarak ortaya çıkabilir.
Bu etkiler çoğu zaman tek bir partide değil, partiler arasında oluşan dalgalanmada kendini gösterir ve operatörün ekstrüder ayarlarıyla sürekli düzeltme yapmasına yol açar. Gravimetrik sistem bu dalgalanmanın kaynağını mikserin girişinde keser: Her parti aynı ağırlık hedefleriyle hazırlanır. Ekstrüder tarafında bir değişiklik görüldüğünde dozajın şüpheliler listesinden çıkarılabilmesi de sorunun kaynağını bulmayı hızlandırır.
İzlenebilirlik: hangi partiye ne girdi?
Bilgisayar kontrollü bir dozajlama sistemi, her partide hangi bileşenden ne kadar verildiğini kayıt altına alabilir. Bu kayıtlar özellikle şu durumlarda değer kazanır:
- Bir müşteri şikâyetinde, ilgili üretim tarihindeki partilerin gerçek reçetesine geri dönmek,
- Hammadde tüketimini gerçek kullanım üzerinden izlemek ve stok farklarını erken fark etmek,
- Reçete değişikliklerinin ne zaman yapıldığını görmek,
- Kalite verilerini parti bazında dozaj verileriyle karşılaştırmak.
Kayıtların değeri, düzenli olarak incelendiğinde ortaya çıkar; bu nedenle dozaj verilerinin kalite ve üretim ekipleriyle paylaşılacağı basit bir rutin oluşturmak faydalıdır. Elle tartımda bu bilgiler çoğu zaman kâğıt formlara ve operatörün dikkatine bağlıdır; vardiya yoğunlaştığında da ilk aksayan iş genellikle kayıt tutmaktır.
Toz, elle taşıma ve çalışma ortamı
Elle dozajlamada torbalar açılır, malzeme kepçeyle tartılır ve miksere taşınır. Bu süreç ince tozların ortama yayılmasına, ağır torbaların gün boyu kaldırılmasına ve dökülen malzeme nedeniyle kayıplara yol açar. Bazı katkılar için toz maruziyeti ayrıca iş sağlığı açısından dikkat gerektirir. Kapalı bir dozajlama sistemi malzemeyi silo ya da besleme haznesinde tutar, transferi kapalı hatlarla yapar ve operatörün katkılarla doğrudan temasını büyük ölçüde azaltır. Toz tutma tarafında jet filtre ve yardımcı ekipmanlar sistemi tamamlar.
Erk’in toz ve sıvı dozajlama çözümleri
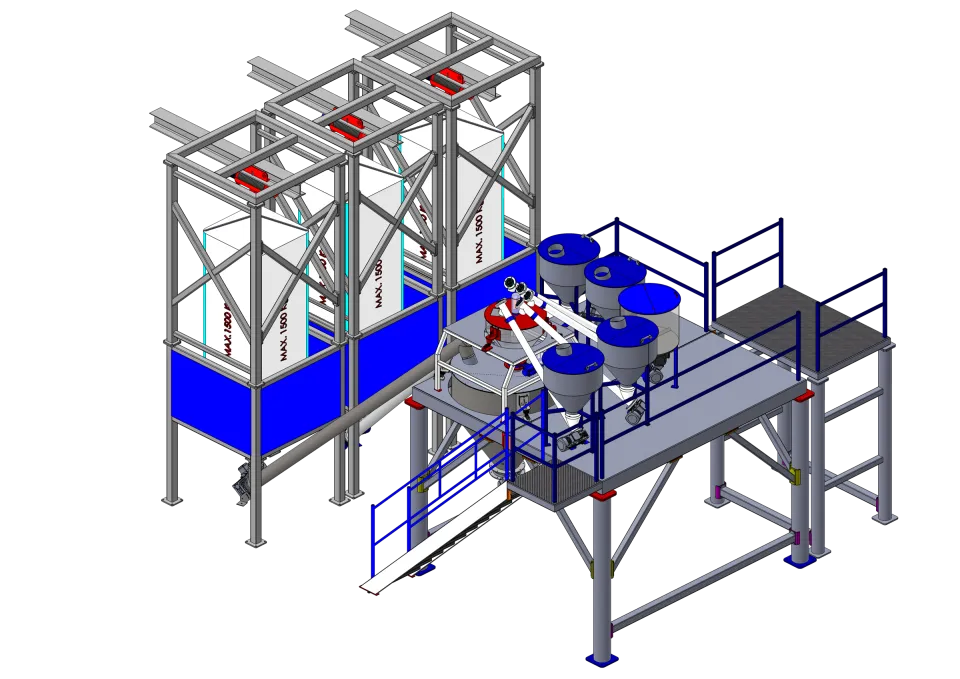
Erk’in otomatik gravimetrik toz dozajlama sistemi Model H ve Model V olmak üzere iki yapıda sunulur. Sistem bilgisayar kontrollüdür; reçeteye göre bileşenleri tartar ve miksere elle müdahale gerektirmeden aktarır. Yumuşak PVC formüllerinde kullanılan sıvı stabilizanlar için otomatik sıvı dozajlama sistemi toz dozajlamayla bağlantılı çalışır; böylece toz ve sıvı bileşenler aynı reçete mantığı içinde yönetilir.
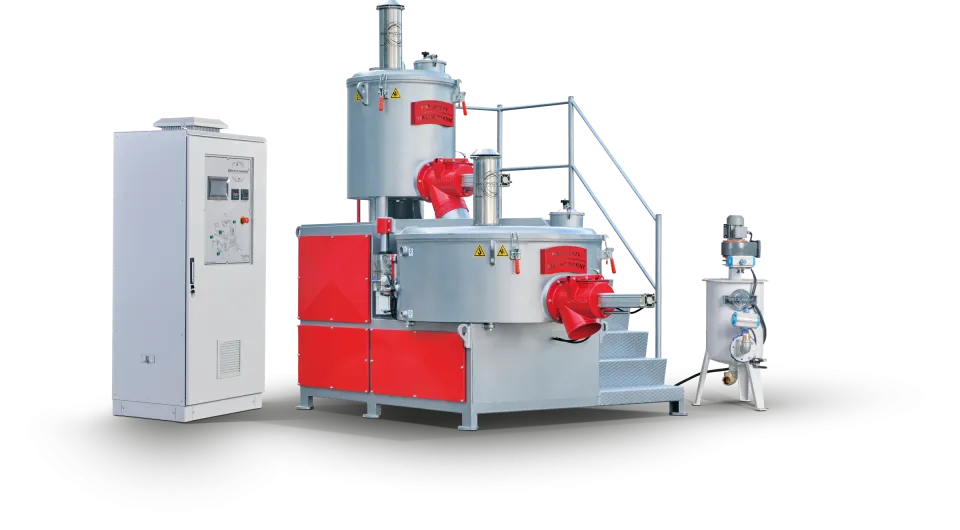
Dozajlama sistemi, mikserin parti kapasitesi ve saatlik parti sayısıyla birlikte boyutlandırılmalıdır. Katalog değerlerine göre saatte 4–6 parti çalışabilen bir ısıtıcı–soğutucu mikser hattında dozajın bir sonraki partiyi zamanında hazırlaması gerekir; aksi halde mikser bekler ve hattın kapasitesi dozajla sınırlanır. Bileşen sayısı, her bileşenin parti içindeki payı ve silo ya da torba ile besleme şekli, sistemin yapısını belirleyen başlıca etkenlerdir.
Reçete tutarlılığı mikserin içindeki diğer koşullara da bağlıdır: ekleme sırası, boşaltma sıcaklığı ve soğutma. Bu konuları PVC dry blend hazırlığı yazımızda ayrıntılı olarak ele aldık.
Dozaja geçişi birlikte planlayalım
Mevcut hattınızda elle ya da hacimsel dozaj kullanıyorsanız, gravimetrik sisteme geçişin nasıl planlanabileceğini formülünüz ve bileşen sayınız üzerinden değerlendirebiliriz. Bileşen listesi, parti büyüklüğü ve mikser bilgilerinizi teklif formu ile paylaşın; Erk ekibi size uygun yapıyı önersin.