Ekstrüzyonda karşılaşılan sorunların önemli bir kısmı aslında ekstrüderde değil, mikserde başlar. Yüzeyde dalgalanma, partiler arası renk farkı, değişken mukavemet değerleri ya da besleme hunisinde köprüleşme gibi belirtilerin arkasında çoğu zaman tutarsız hazırlanmış bir dry blend vardır. Aşağıda sert ve yumuşak PVC formüllerinde kuru karışım (dry blend) hazırlarken dikkat edilmesi gereken yedi noktayı, sahada sık karşılaşılan hatalarla birlikte topladık.
Hazırlık: hammadde ve reçete
1. Hammaddenin nemini ve durumunu kontrol edin
PVC reçinesi ve özellikle kalsiyum karbonat gibi dolgular ortamdan nem alabilir. Nemli hammadde sıcak mikserde buhar oluşturur, ısınmayı yavaşlatır ve ekstrüzyonda gözenek, kabarcık ya da yüzey kusuru olarak geri döner. Torbalı malzemeyi zeminle temas etmeyecek şekilde, kapalı ve kuru bir alanda saklamak, açılmış torbaları kısa sürede tüketmek ve nemli mevsimlerde depo koşullarını izlemek genellikle ilk ve en ucuz önlemdir. Nemin sürekli sorun olduğu tesislerde nem alıcı gibi yardımcı ekipmanlar da değerlendirilebilir.
2. Tartımı ve ekleme sırasını standartlaştırın
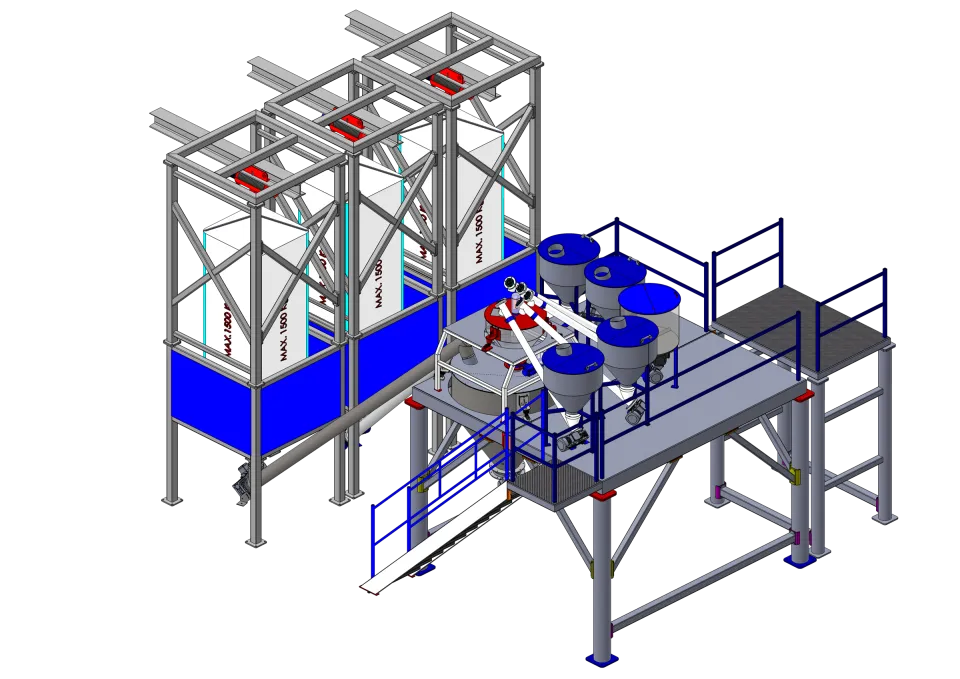
Stabilizan, kayganlaştırıcı ve pigment gibi küçük oranlı katkılar toplam ağırlığın yalnızca birkaç yüzdesidir, ancak ürünün davranışını belirleyen bileşenler bunlardır. Bu katkılarda yapılan küçük tartım hataları partiler arasında belirgin farklar yaratır. Elle tartım yapılıyorsa kalibre edilmiş teraziler ve yazılı bir kontrol listesi şarttır. Partiler arası tutarlılık öncelikliyse otomatik gravimetrik toz dozajlama bu riski büyük ölçüde ortadan kaldırır.
Ekleme sırası da formülün bir parçasıdır. Sert PVC’de yaygın bir uygulama şöyledir:
- Reçine ve stabilizan başlangıçta, soğuk haznede birlikte verilir.
- Kayganlaştırıcılar başlangıçta ya da düşük sıcaklıkta eklenir.
- Darbe modifiyeri ve işleme yardımcıları orta sıcaklıklarda katılır.
- Kalsiyum karbonat ve TiO₂ gibi dolgu ve pigmentler, reçine diğer katkıları emdikten sonra eklenir.
Dolgunun çok erken verilmesi, kayganlaştırıcı ve stabilizanın reçine yerine dolgu yüzeyine tutunmasına yol açabilir. Yumuşak PVC’de plastifiyan, reçine bir miktar ısındıktan sonra, genellikle 60–80 °C civarında ve kontrollü bir hızla verilir. Kesin sıra ve sıcaklıklar katkı tedarikçisinin önerilerine ve formüle göre belirlenmelidir.
Sıcak karışım aşaması
3. Boşaltmayı süreye değil sıcaklığa bağlayın
Aynı formül; ortam sıcaklığına, hammaddenin sıcaklığına ve bıçakların durumuna göre farklı sürelerde ısınır. Bu nedenle boşaltmayı sabit bir süreye bağlamak yerine hedef sıcaklığa bağlamak daha güvenilirdir. Sert PVC formüllerinde boşaltma sıcaklığı tipik olarak 110–120 °C civarındadır. Sıcaklık sensörünün temiz ve doğru konumda olduğunu düzenli olarak kontrol edin; sensör üzerinde biriken malzeme ölçümü birkaç derece geciktirebilir ve partiyi fark edilmeden hedefin üzerine taşıyabilir.
4. Doluluk oranını ve bıçakları ihmal etmeyin
Az dolu bir hazne yeterli sürtünme oluşturmaz ve ısınma uzar. Aşırı dolu bir haznede ise girdap tam gelişmez, üst katmanlar yeterince karışmaz. Mikser üreticisinin önerdiği parti ağırlığına yakın çalışmak, karışım kalitesinin en basit güvencesidir. Bıçaklar da zamanla aşınır; uç profili değiştikçe ısınma süresi uzar ve homojenlik düşer. Aşınmış mikser bıçaklarının zamanında yenilenmesi, parti süresini sabit tutmanın en etkili yollarından biridir.
Soğutma ve depolama
5. Soğutmayı tamamlamadan boşaltmayın
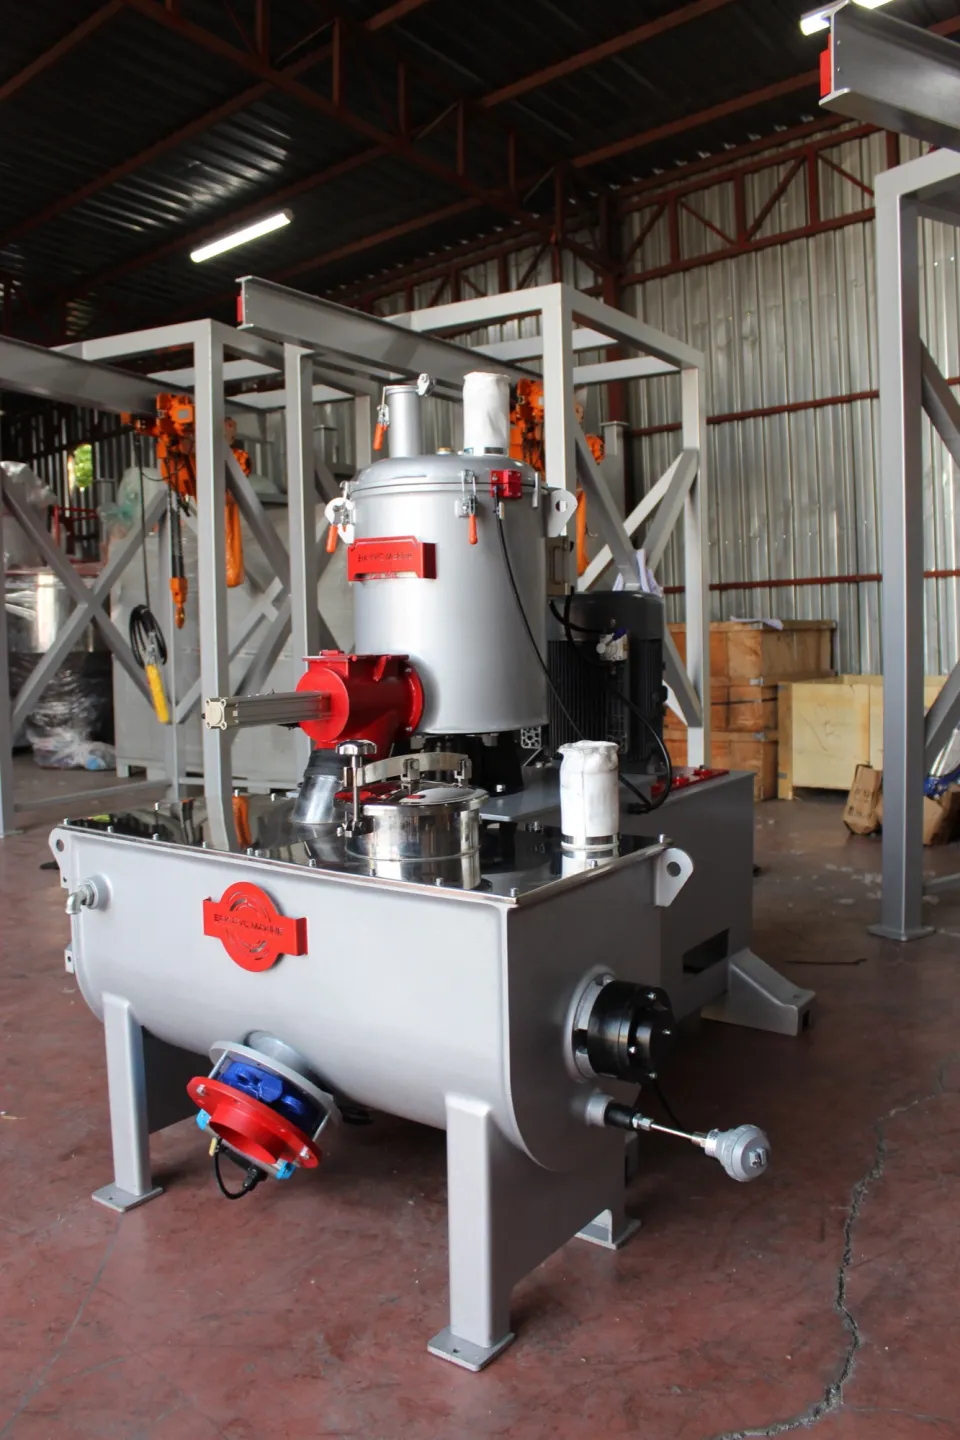
Sıcak dry blend soğuk miksere geçtikten sonra tipik olarak 40–50 °C civarına indirilmelidir. Yetersiz soğutulmuş malzeme silo ya da big-bag içinde topaklanır, hatta kendi ısısıyla kısmen jelleşebilir. Soğutma performansı büyük ölçüde soğutma suyunun sıcaklığına ve debisine bağlıdır; yaz aylarında soğutma suyu ısındığında soğutma süresinin uzaması sık görülen bir durumdur. Erk kataloğunda laboratuvar mikseri için soğutma suyu sıcaklığı 15 °C ve altı olarak belirtilir. Üretim hattında da soğutma suyunu mümkün olduğunca düşük ve kararlı tutmak işi kolaylaştırır.
6. Depolama ve taşımayı planlayın
Dry blendin ekstrüzyona girmeden önce bir süre dinlendirilmesi yaygın bir uygulamadır; bu süre malzemenin ortam sıcaklığına inmesine ve dengelenmesine yardım eder. Ancak beklemenin de bir sınırı vardır: Uzun süre açıkta kalan malzeme nem alır. Taşıma sırasında ayrışmayı önlemek de gerekir; uzun ve hızlı pnömatik hatlarda ince katkıların ayrışma riski artabilir. Malzemenin yapısına ve mesafeye göre spiral, helezon ya da havalı taşıma seçilmelidir. Seçenekler için ekstrüder besleme sistemlerine göz atabilirsiniz.
Farklı formüllerin aynı silo ya da hatta karışmaması için silo etiketlemesi ve formül değişiminde hattın boşaltılması da prosedüre yazılmalıdır. Özellikle renk değişimlerinde hattın içinde kalan birkaç kilogramlık eski karışım, yeni üretimin ilk metrelerinde ıskartaya yol açabilir.
Kalite kontrol
7. Homojenliği ölçün, tahmin etmeyin
Her partiden ya da belirli aralıklarla alınan numunelerin basit testlerle kontrol edilmesi, sorunları ekstrüdere ulaşmadan yakalar. Sık kullanılan kontroller şunlardır:
- Yığın yoğunluğu: Partiler arasındaki belirgin sapma, emilimin ya da boşaltma sıcaklığının değiştiğine işaret eder.
- Akışkanlık: Standart bir huniden akış süresi, beslemede yaşanabilecek köprüleşmeyi önceden gösterir.
- Elek analizi: Topak ve iri partikül oranı, soğutma ya da nem sorunlarını ortaya çıkarır.
- Renk ve ısıl kararlılık: Pres levhası ya da reometre testleri, stabilizan dozajındaki sapmaları yakalamaya yardım eder.
Yeni bir formülü üretime almadan önce küçük ölçekte denemek, büyük partilerde yaşanabilecek hammadde kaybını önler. Erk’in laboratuvar mikseri Ar-Ge ve formül geliştirme çalışmaları için tasarlanmıştır.
Hattınızı birlikte değerlendirelim
Bu yedi nokta, iyi bir mikserden fazlasını gerektirir: doğru dozaj, yeterli soğutma ve kontrollü taşıma. Mevcut hattınızdaki darboğazı birlikte belirlemek için formül ve kapasite bilgilerinizi teklif formu üzerinden iletebilirsiniz. Isıtma ve soğutma aşamalarının temellerini merak ediyorsanız ısıtıcı–soğutucu (sıcak-soğuk) mikser yazımızı, topak, akış ve renk gibi belirtilerin nedenleri için PVC dry blend sorunları ve çözümleri yazımızı okuyabilirsiniz.