Самая частая ошибка при подборе смесителя — начинать со смесителя. Правильный вопрос не «какой смеситель?», а «сколько сухой смеси потребляет моя линия в час?». Смеситель должен без перебоев успевать за экструдерами и при этом не работать весь день на пределе. Возьмёте меньше — линия будет ждать материал. Возьмёте больше — заплатите за неиспользуемую производительность и энергию, а низкая степень заполнения может ухудшить качество смеси. В статье мы пройдём расчёт от производительности экструдера до массы замеса на заведомо условном примере.
Шаг 1. Определите суммарную потребность
Начните с часовой производительности (кг/ч) каждого экструдера, который будет питать смеситель. Берите реальные значения, на которых линии работают сейчас или будут работать в ближайшем будущем, а не максимумы из проспекта экструдера. Если один смеситель обслуживает несколько линий, сложите их потребности.
Затем добавьте запас. Смена цвета и рецептуры, чистка, остановки на обслуживание, отдельные замесы, отложенные по соображениям качества, и будущий рост — всё это съедает теоретическую производительность смесителя. Нужный запас различается от предприятия к предприятию; проценты ниже приведены только для иллюстрации расчёта.
Шаг 2. Масса замеса × число замесов в час
Для нагревательно-охладительного (горяче-холодного, высокоскоростного) смесителя периодического действия часовая производительность — простое произведение:
Часовая производительность (кг/ч) = масса замеса (кг/замес) × число замесов в час
По каталожным данным Erk для стандартной рецептуры профиля ПВХ серия EPM-H рассчитана на 150–500 кг/замес, серия EPM-V — на 100–200 кг/замес, обе — на 4–6 замесов в час. Число замесов в час зависит от того, сколько времени ваша рецептура нагревается и охлаждается. Расчёт от нижней границы — 4 замеса в час, — а не от верхней даёт более надёжную основу для реального производства.
Перемножив нижние и верхние каталожные значения, получаем такие теоретические диапазоны:
| Серия | Масса замеса | 4 замеса/ч | 6 замесов/ч |
|---|---|---|---|
| EPM-V | 100–200 кг | 400–800 кг/ч | 600–1200 кг/ч |
| EPM-H | 150–500 кг | 600–2000 кг/ч | 900–3000 кг/ч |
Таблица служит лишь ориентиром; реальные цифры зависят от рецептуры.
Шаг 3. Расчётный пример
Приведённые ниже цифры — чисто условные и не описывают какое-либо конкретное предприятие. Предположим, завод профилей с тремя экструдерами, которые питаются от одного смесителя:
- Экструдер A: 250 кг/ч
- Экструдер B: 200 кг/ч
- Экструдер C: 150 кг/ч
Суммарная потребность: 250 + 200 + 150 = 600 кг/ч. С запасом 20% цель составляет 600 × 1,20 = 720 кг/ч. Разделив цель на число замесов в час, получаем нужную массу замеса:
- При 4 замесах/ч: 720 ÷ 4 = 180 кг/замес
- При 5 замесах/ч: 720 ÷ 5 = 144 кг/замес
- При 6 замесах/ч: 720 ÷ 6 = 120 кг/замес
При консервативном расчёте на 4 замеса нужно около 180 кг на замес, что попадает в класс 200 кг/замес: 200 × 4 = 800 кг/ч — с уверенным запасом над целью 720 кг/ч. В этом классе подходят и EPM-V200, и EPM-H200, а выбор между ними определяется планировкой, планами роста и требованиями к охлаждению.
Теперь второй условный случай: одна трубная линия с потреблением 900 кг/ч и запасом 15%. Получаем 900 × 1,15 = 1035 кг/ч. При 4 замесах в час нужно 1035 ÷ 4 ≈ 259 кг на замес. Смеситель на 200 кг/замес даже при 5 замесах в час даст лишь 1000 кг/ч, что недостаточно. Здесь более разумной отправной точкой будет класс 300 кг/замес в серии EPM-H (300 × 4 = 1200 кг/ч).
Шаг 4. Проверьте объём и насыпную плотность
Одной массы замеса недостаточно — важен и объём, который занимает материал. Насыпную плотность сухой смеси жёсткого ПВХ обычно принимают около 0,5 кг/л — это то же справочное значение, которое Erk указывает для своего лабораторного смесителя. Исходя из этого, замес 200 кг в насыпном виде занимает около 400 литров. У EPM-V200 нагреватель объёмом 540 л и охладитель 850 л; именно свободный объём над материалом позволяет сформироваться вихрю и обеспечивает циркуляцию порошка.
У высоконаполненных рецептур насыпная плотность выше, поэтому в тот же объём помещается больше килограммов, но вместе с этим меняются нагрузка на двигатель и характер нагрева. В пластифицированном ПВХ впитывание пластификатора может удлинять цикл. Поэтому один и тот же смеситель на двух разных рецептурах может давать разную часовую производительность.
Шаг 5. Учтите всё остальное
- Охлаждающая вода: более тёплая вода означает более долгое охлаждение и, возможно, меньше замесов в час, поэтому рассчитывайте на самый неблагоприятный сезон.
- Привод: частотный преобразователь (FV) позволяет менять скорость ротора под разные рецептуры; устройство плавного пуска (SS) — более простой вариант. EPM-V150 и EPM-V200 поставляются только с SS.
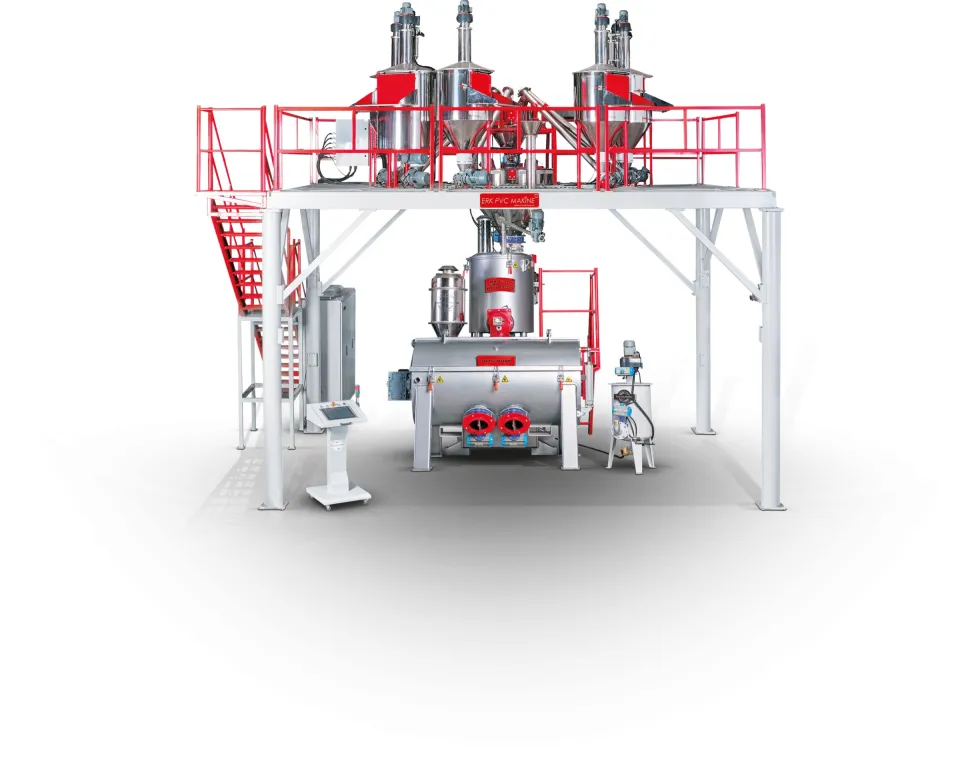
- Дозирование и загрузка: смеситель должен соответствовать системе дозирования на входе и транспортной линии на выходе. Автоматическая система дозирования порошка должна готовить каждый замес вовремя, в ритме цикла смесителя.
- Особые требования: если потребности выходят за рамки стандартного ряда, Erk может спроектировать нестандартную производительность.
Подтвердите окончательный выбор по своей рецептуре
Приведённый расчёт выводит на правильный класс модели, но каталожные данные относятся к стандартной рецептуре профиля ПВХ, и с изменением рецептуры меняется и ответ. Окончательный подбор должен подтвердить Erk на основе вашей фактической рецептуры и условий эксплуатации. Чтобы посчитать со своими значениями, воспользуйтесь калькулятором производительности смесителя. Отправьте производительность экструдеров, рецептуру и планы роста через форму запроса, а о различиях двух серий читайте в сравнении EPM-H и EPM-V. О том, как производительность влияет на инвестиции, — в статье от чего зависит цена смесителя ПВХ, а о подборе дозирования и загрузки вместе со смесителем — в нашем руководстве по линии приготовления смеси ПВХ под ключ.